
Kategorien
Neuer Blog
Wie man eine Batteriepack-Montagelinie auswählt: Halbautomatisch vs. Vollautomatisch
November 04 , 2026Die Entscheidung zwischen einer halbautomatischen und einer vollautomatischen Batteriepack-Montagelinie ist in der Regel die erste echte Weichenstellung bei jedem Linienprojekt. Die Wahl bestimmt die Anschaffungskosten, den Platzbedarf, den Arbeitsaufwand, die Rüstgeschwindigkeit und die Flexibilität bei einer späteren Erweiterung der Linie. Dieser Leitfaden bietet Beschaffungs- und Ingenieursteams einen praktischen Rahmen für die Auswahl des richtigen Automatisierungsgrads vor der Einholung von Angeboten.
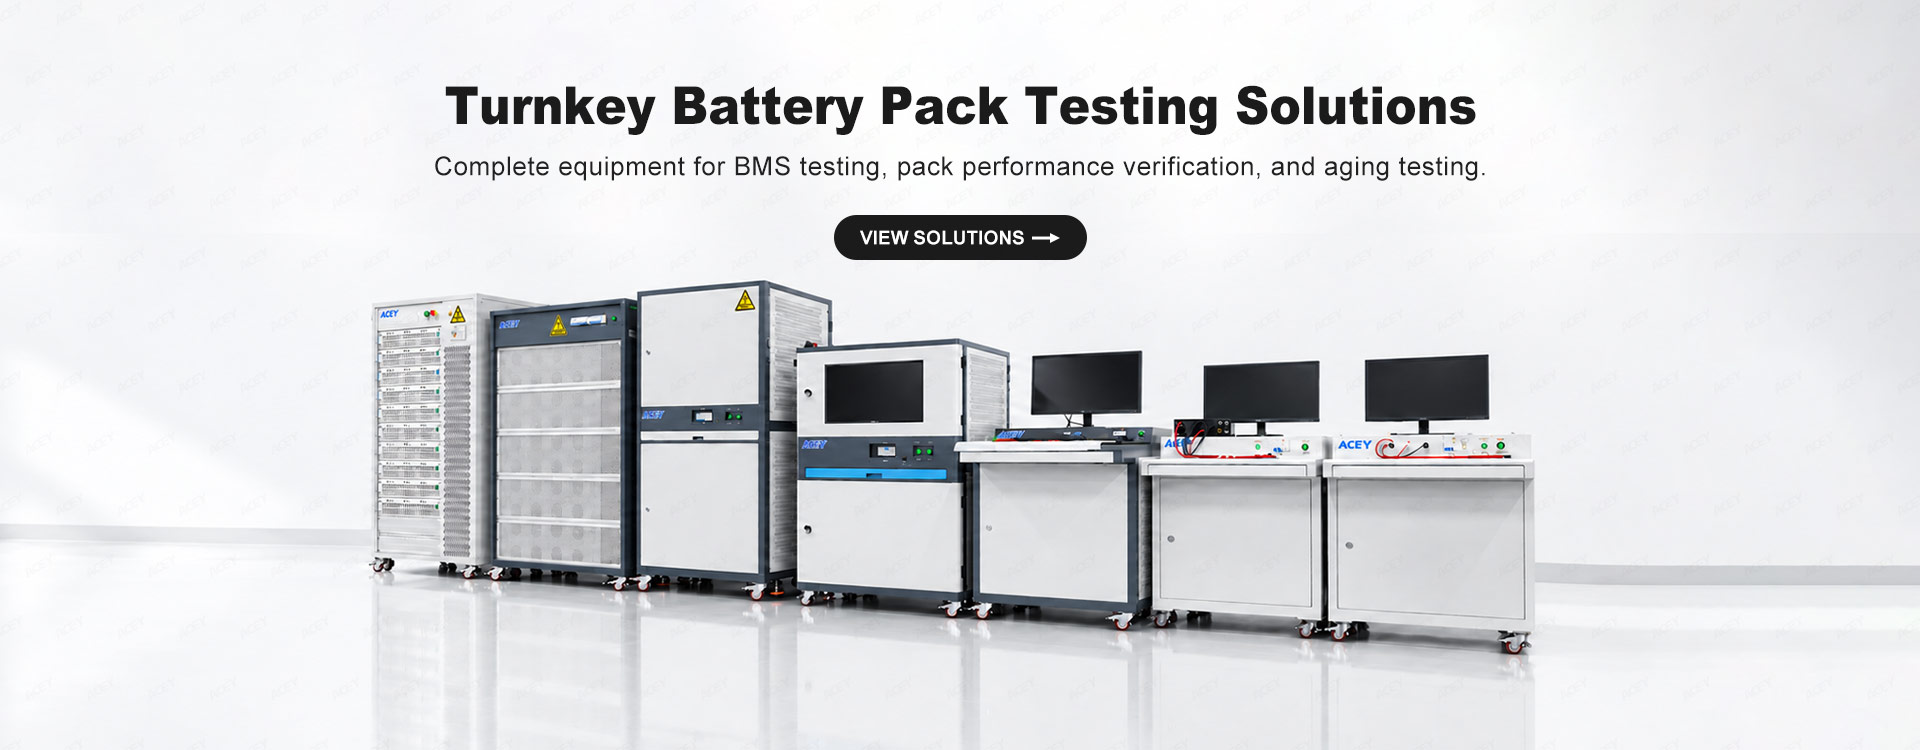
Bevor Marken oder Modelle verglichen werden, muss ein Käufer den Automatisierungsgrad festlegen. Eine halbautomatische Linie und eine vollautomatische Linie sind nicht dasselbe Produkt mit unterschiedlichen Preisen – es handelt sich um unterschiedliche Produktionssysteme. Die halbautomatische Version setzt voraus, dass Bediener Packs zwischen Stationen bewegen, Vorrichtungen bestücken und oft manuelle Schritte ausführen; die vollautomatische Version transportiert Packs auf Förderbändern, führt Stationen mit Robotern oder speziellen Maschinen aus und protokolliert Daten automatisch.
Hier einen Fehler zu machen ist teuer. Die Überautomatisierung eines Kleinserienprodukts mit häufigen Produktwechseln verschwendet Kapital und erschwert das Umrüsten. Die Unterautomatisierung eines stabilen Großserienprodukts limitiert den Ausstoß und bindet Arbeitskräfte. Die richtige Antwort hängt von der Stückzahl, der Produktstabilität und der vom Werk unterstützbaren Engineering-Integration ab.
Eine halbautomatische Batteriepack-Montagelinie behält die Kernprozessstationen bei – Zellsortierung, Schweißen, Testen, Inspektion –, verlässt sich jedoch bei der Materialhandhabung und einigen manuellen Arbeitsgängen auf Bediener. Typische Merkmale:
Semi-automatische Linien eignen sich für F&E, Testläufe, geringe oder variable Stückzahlen und Fabriken, die ihr Packdesign noch entwickeln. Die Anschaffungskosten sind geringer und das Risiko, sich zu stark auf eine Konfiguration festzulegen, wird reduziert.
Eine vollautomatische Batteriepack-Montagelinie verbindet Stationen mit Fördersystemen, Transfervorrichtungen und einem Steuerungssystem, sodass die Packs den Prozess mit minimalem Bedienereingriff durchlaufen. Typische Merkmale:
Vollautomatische Linien eignen sich für stabile, volumenstarke Produkte, bei denen Beständigkeit, Arbeitskosteneinsparungen und Datenrückverfolgbarkeit wichtiger sind als häufige Umrüstungen. Sie erfordern mehr technische Integration und eine klarere, feste Produktdefinition im Vorfeld.
Die folgende Tabelle vergleicht die beiden Stufen anhand der Faktoren, die normalerweise über ein Projekt entscheiden. Betrachten Sie die Beschreibungen als allgemeine Richtlinie – die tatsächliche Leistungsfähigkeit hängt von der spezifischen Linienkonfiguration und Ihrem Packungsdesign ab.
| Faktor | Halbautomatisch | Vollautomatisch |
|---|---|---|
| Beteiligung des Bedieners | Hoch – lädt, überträgt und unterstützt die meisten Schritte | Gering – automatisierter Transfer und Handhabung |
| Durchsatz | Begrenzt durch das Arbeitstempo des Bedieners und das Stationsgleichgewicht | Bestimmt durch die Stations-Taktzeit; gleichbleibend und wiederholbar |
| Umrüstung | Schnell und kostengünstig; einfachere Vorrichtungen | Langsamer; Werkzeug- und Programmwechsel erforderlich |
| Anfangsinvestition | Geringeres Kapital; leichter stufenweise einzuführen | Höherer Kapital- und Integrationsaufwand |
| Flächenbedarf | Mehr Platz pro Einheitsleistung; verteilte Stationen | Kompakter, linearer Aufbau; weniger Wege |
| Daten & Rückverfolgbarkeit | Teilweise; oft manuelle Aufzeichnungen | Automatische Protokollierung, MES-fähig |
| Am besten geeignet für | F&E, Pilotbetrieb, variables / geringes Volumen | Stabile Großserienproduktion |
Das Volumen ist der wichtigste Einzelwert. Eine realistisch ermittelte Stückzahl pro Stunde – unter normalen Bedingungen und bei Ihrer tatsächlichen Pack-Topologie – verrät Ihnen, wie viele Stationen Sie benötigen und ob die manuelle Handhabung zum Engpass wird.
Der Zelltyp bestimmt, wie leicht sich eine Linie automatisieren lässt, da Vorrichtungen und Fügeverfahren je nach Format variieren:
Wenn Sie mehrere Formate betreiben, klären Sie ab, ob eine Linie den Formatwechsel bewältigen kann oder ob separate Linien mehr Sinn machen – formatspezifische Werkzeuge lassen sich in der Regel nicht vollständig teilen.
Der Kaufpreis ist nur ein Teil des Vergleichs. Berücksichtigen Sie bei der Planung auch:
Bitten Sie Lieferanten, Durchsatz, Personalbedarf und Rüstzeit unter derselben definierten Verpackungsspezifikation anzugeben, damit Angebote vergleichbar statt optimistisch sind.
Wählen Sie die Vollautomatisierung, wenn Sie ein stabiles Pack-Design, ein anhaltend hohes Volumen und einen klaren Bedarf an konstanter Taktzeit, geringerem Arbeitsaufwand und automatischer Datenrückverfolgbarkeit haben. Wenn sich Ihr Produkt oder Volumen noch ändert, ist eine halbautomatische oder modulare Basis meist der sicherere Start.
Häufig ja, wenn sie mit Standardinterfaces und reserviertem Platz konstruiert ist. Viele Fabriken beginnen mit halbautomatischen Sortier-, Schweiss- und Prüfstationen und fügen mit wachsendem Volumen den automatischen Transport, die Bildverarbeitung und die Datenerfassung hinzu. Bestätigen Sie die Aufrüstungspfade vor der Bestellung mit dem Lieferanten.
Ja. Zylindrische Formate lassen sich im Allgemeinen am einfachsten automatisieren, prismatische skalieren gut mit Kompressions- und Busbar-Schweissstationen, und Pouch-Zellen erfordern individuellere Spannmittel. Die Kernprozessschritte sind gleich, aber Spannmittel und Handhabung unterscheiden sich je nach Zellentyp.
Rm703, No.223, Qishan North Road, Huli District, Xiamen, Fujian, China
Email : allen@xmacey.com
Tel : +8618950009155
Whatsapp : +8618950009155