XIAMEN ACEY NEW ENERGY TECHNOLOGY CO., LTD.

18650 vs. 21700 Akkupack-Montage: Ausrüstungs- und Prozessüberlegungen
November 09 , 2026
18650- und 21700-Zellen sehen aus der Ferne austauschbar aus, verhalten sich auf einer Produktionslinie jedoch wie unterschiedliche Produkte. Zelldurchmesser und -länge verändern Halterdesign, Abstand, Isolierung, Schweißzugang, thermisches Verhalten und die Vorrichtungen, die die Zellen durch die einzelnen Stationen bewegen. Dieser Leitfaden erklärt, was sich zwischen der Montage von 18650- und 21700-Akkupacks tatsächlich ändert und was Beschaffungs- und Entwicklungsteams vor der Wahl der Ausrüstung bestätigen sollten.
Die Zahlen in der Bezeichnung einer zylindrischen Zelle beschreiben ihre Größe: Eine 18650-Zelle hat einen Nenndurchmesser von 18 mm und eine Nennlänge von 65 mm, während eine 21700-Zelle einen Nenndurchmesser von 21 mm und eine Nennlänge von 70 mm aufweist. Dieser kleine Unterschied wirkt sich auf fast jede Vorrichtung in einer Montagelinie aus. Zellhalter, Abstandskämme, Sortiertrays, Schweißjigs, Presswerkzeuge und Testkontakte sind alle auf eine spezifische Geometrie zugeschnitten.
Einkäufer nehmen manchmal an, dass eine für ein zylindrisches Format gebaute Linie mit einer schnellen Programmumstellung auch das andere Format verarbeiten kann. In der Praxis müssen die mechanischen Schnittstellen in der Regel ausgetauscht und neu validiert werden. Je früher das Zellformat feststeht, desto weniger Umrüstaufwand erfordert das Projekt.
Das bedeutet nicht, dass ein Lieferant nicht beide Formate liefern kann – es bedeutet, dass die Konfiguration eindeutig spezifiziert werden muss. Eine Linie, die ohne definierte Zellgröße, Anschlusstyp und Packtopologie als „zylindrisch“ angeboten wird, ist noch kein vergleichbares Angebot.
Beides sind runde Lithium-Ionen-Zellen, die in E-Bikes, Elektrowerkzeugen, Energiespeichern und leichten Elektrofahrzeugen eingesetzt werden. Die für die Fertigung maßgeblichen Unterschiede sind physikalischer und prozessbezogener Natur und nicht chemischer Art:
| Faktor | 18650 | 21700 | Auswirkung auf die Ausrüstung |
|---|---|---|---|
| Zelldurchmesser | Nominal 18 mm | Nominal 21 mm | Halterbohrungen, Abstände und Tray-Nester unterscheiden sich |
| Zelllänge | Nominal 65 mm | Nominal 70 mm | Stapelhöhe, Endplatten und Kontaktweg unterscheiden sich |
| Zellanzahl pro Pack | Meist mehr Zellen für eine gegebene Kapazität | Meist weniger Zellen für die gleiche Kapazität | Verändert Schweißpunkte, Sortiervolumen und Taktzeit |
| Strom und Wärme | Strom verteilt sich auf mehr parallele Zellen | Höherer Strom pro Zelle ist üblich | Beeinflusst Busbar-Dimensionierung, Verbindungsqualität und thermisches Design |
| Vorrichtungen & Werkzeuge | 18-mm-Halter- und Jig-Satz | 21-mm-Halter- und Jig-Satz | Werkzeugwechsel und Neukalibrierung/-validierung für Formatwechsel erforderlich |
| Typische Anwendungen | Elektrowerkzeuge, E-Bikes, Speicher, Konsumer-Packs | E-Bikes, leichte EV, energiereichere Packs | Die Packtopologie bestimmt die Stationenliste, nicht die Zelle allein |
Betrachten Sie dies als allgemeinen Vergleich, nicht als Spezifikation. Kapazität, Entladerate, Anschlussform und Chemie variieren je nach Zellhersteller und Modell, und diese Details – nicht nur der Formatname – bestimmen das finale Vorrichtungsdesign.
Die häufigste Ursache für einen vorzeitigen Ausfall des Akkupacks ist nicht die Schweißmaschine, sondern sind uneinheitliche Zellen. Bevor Zellen in Halter eingesetzt werden, sollten sie gemessen und so gruppiert werden, dass parallel geschaltete Zellen eng aufeinander abgestimmte Eigenschaften aufweisen. Leerlaufspannung (OCV), Innenwiderstand (IR) und, wo erforderlich, die tatsächliche Lade-Entlade-Kapazität sind dabei die üblichen Eingangsgrößen.
Zykluslebensdauer, Wärmeentwicklung und nutzbare Kapazität werden alle durch die schwächste Zellgruppe in einem Pack begrenzt. Bei einer größeren Zelle wie der 21700 tragen weniger Zellen die Last, sodass sich ein einzelner Ausreißer proportional stärker auswirkt; Sortiertoleranz und Binning-Logik verdienen daher die gleiche Aufmerksamkeit wie die Schweißparameter.
Für diese Phase Anlagen zum Sortieren und Prüfen von Rundzellen misst und sortiert Zellen in Klassen, bevor sie die Montagestationen erreichen. Bestätigen Sie die Testbedingungen, den Messbereich, die Kanalanzahl und den Datenexport mit dem Lieferanten – Sortierergebnisse sind nur dann nützlich, wenn sie später der Pack-ID zugeordnet werden.
Bestätigen Sie außerdem, wie sortierte Zellen physisch gehandhabt werden. Trays, Zuführungen und Magazine müssen dem Zelldurchmesser und der -länge entsprechen; eine für ein Format eingerichtete Sortiermaschine kann nicht einfach ohne den Austausch von Führungen und Kontakten mit dem anderen bestückt werden.
Rundzellen-Packs basieren auf einem Halter- oder Abstandhaltersystem, das die Zellposition fixiert, Abstände zwischen den Zellen einhält und einen Weg für Messleitungen und Kühlung bietet. Da sich 18650- und 21700-Zellen sowohl im Durchmesser als auch in der Länge unterscheiden, sind Halter formatspezifische Teile und keine universellen Verbrauchsmaterialien.
Ein 21700-Pack mit weniger, größeren Zellen kann ein einfachereres Halterlayout verwenden, aber der Verbindungstrom und die Wärmekonzentration sind höher. Isolierung und Kriechstrecken sollten anhand der tatsächlichen Packspannung und den Zielmarktanforderungen überprüft und nicht einfach von einem früheren 18650-Design kopiert werden.
Bei der Verschaltung unterscheiden sich die beiden Formate in Bezug auf die Ausrüstung am deutlichsten. Zellen werden mit Nickelbändern, Kupferstromschienen oder Verbundverbindern, die durch Widerstandspunktschweißen oder Laserschweißen verbunden werden, in Reihe und parallel verschaltet. Die Anzahl der Schweißpunkte, der zugängliche Schweißbereich und die Hitzetoleranz der Zelle ändern sich mit der Zellgröße und der Pack-Topologie.
Widerstandspunktschweißen bleibt für Rundzellenlaschen üblich, da es schnell und gut verstanden ist. Laserschweißen wird oft für Stromschienen und Verbindungen mit höheren Strömen bevorzugt, da es einen geringen Übergangswiderstand mit einer kleinen Wärmeeinflusszone erzeugt. In beiden Fällen müssen Schweißenergie, Elektroden- oder Strahlparameter sowie der Vorrichtungsdruck für die spezifischen Laschen- und Stromschienenmaterialien – Nickel, Kupfer und Aluminium verhalten sich sehr unterschiedlich – qualifiziert werden.
Wenn Stromschienen oder Kupferverbindungen Teil des Designs sind, Laserschweissanlagen für zylindrische Batterielaschensollte hinsichtlich Materialverträglichkeit, Schweißüberwachung und Vorrichtungszugänglichkeit für den tatsächlichen Zellenabstand bewertet werden. Fragen Sie nach, wie die Schweißparameter protokolliert werden, da Übergangswiderstand und Schweißprotokolle bei der Untersuchung eines Feldausfalls als Erstes überprüft werden.
Die Wärmesteuerung erfordert besondere Sorgfalt: Übermäßige Wärmezufuhr in der Nähe eines Zellpols kann die Dichtung oder interne Komponenten beschädigen. Ein Schweißverfahren, das bei einem Zellmodell funktioniert, ist nicht automatisch auf ein anderes übertragbar, selbst innerhalb desselben nominalen Formats.
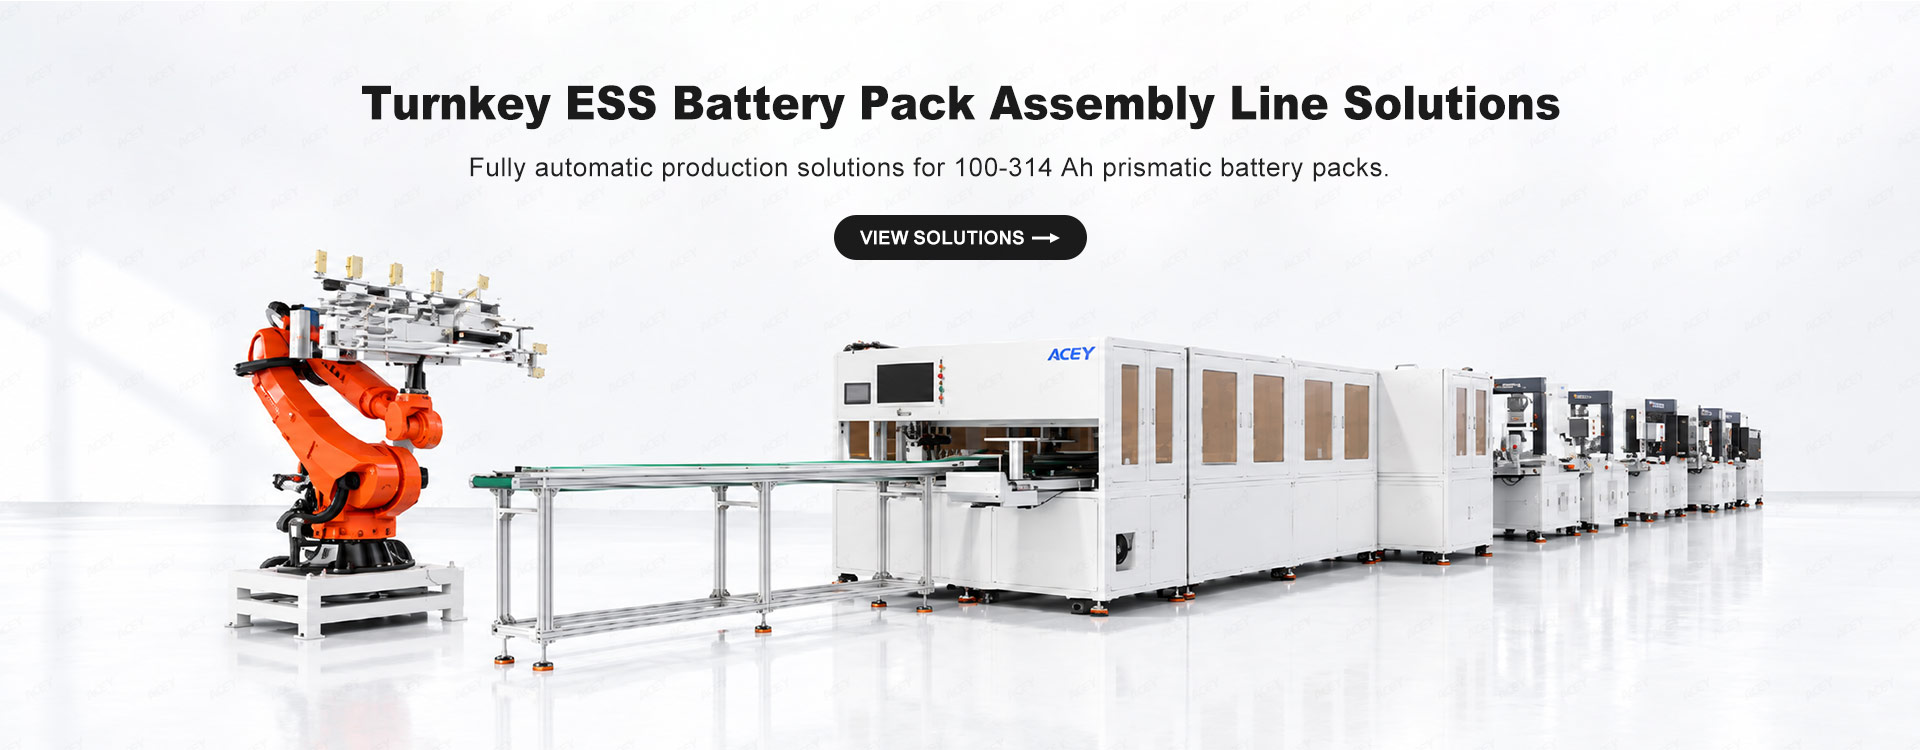
Sobald Zellformat, Pack-Topologie und Verbindungsmethode festgelegt sind, kann die Stationsliste erstellt werden. Eine Linie für zylindrische Zellen verkettet typischerweise Zellsortierung, Halterbestückung, Schweißen, BMS- und Kabelbaummontage, Isolierung, Gehäuse, Lade- und Entladetests sowie die Endkennzeichnung zu einem Fluss.
Eine 18650 battery pack assembly line ist um Rundzellen-Vorrichtungen und Schweißköpfe herum konfiguriert und kann mehrere zylindrische Größen abdecken, wenn der Werkzeugsatz und der Umrüstumfang in der Spezifikation definiert sind. Bestätigen Sie, welche Zellgrößen der angebotene Vorrichtungsbereich tatsächlich unterstützt und ob das Umschalten zwischen ihnen einen Werkzeugwechsel oder eine vollständige Revalidierung erfordert.
Der Automatisierungsgrad ist eine separate Entscheidung. Saugautomatische Stationen eignen sich für Testläufe und unterschiedliche Pack-Designs; eine voll integrierte Linie eignet sich für stabile, volumenstarke Produkte, bei denen Materialfluss, Taktzeit und automatische Datenerfassung eine Rolle spielen. Viele Fabriken beginnen halbautomatisch und fügen Transport, Sichtprüfung und Datenprotokollierung hinzu, wenn das Volumen wächst.
Bitten Sie beim Vergleich von Angeboten jeden Lieferanten, das Zellformat, die Pack-Topologie und die Testbedingungen anzugeben, die hinter einer Durchsatzzahl stehen. Eine Stückzahl pro Stunde ohne diese Bedingungen ist zwischen Angeboten nicht vergleichbar.
Die Designs variieren, aber eine praktische Linie für zylindrische Akkupacks umfasst folgende Phasen:
Das Auslassen der Klassifizierung oder der Endprüfung ist für ein kommerzielles Akkupack selten akzeptabel. Beide Phasen sind in der Fertigung vergleichsweise günstig und sehr teuer, wenn man sie nach dem Versand ausgleichen muss.
Nutzen Sie die folgende Tabelle, um zu überprüfen, ob die Ausrüstungsliste eines Lieferanten den gesamten Ablauf abdeckt und welche Elemente formatabhängig sind.
| Stufe | Anlagentyp | Funktion | 18650 / 21700 Abhängigkeit |
|---|---|---|---|
| Zellenklassifizierung | OCV-IR-Tester / Kapazitätssortiersystem | Misst und sortiert Zellen in passende Gruppen | Kontakte, Führungen und Träger sind größenspezifisch |
| Halterbestückung | Zellenhalter / Bestückungsvorrichtung | Positioniert Zellen in einem festen Raster | Höchste — Bohrungs- und Stangenhöhe unterscheiden sich |
| Verbindungstechnik | Punktschweißgerät / Laserschweißstation | Verbindet Bänder und Stromschienen mit den Polen | Schweißabstand und Vorrichtungszugang unterscheiden sich |
| BMS-Montage | BMS-Tester / Kabelbaumstation | Überprüft Messung, Balancierung und Schutz | Hängt von der Reihenanzahl und der Pack-Topologie ab |
| Sicherheitsprüfung | Isolations- / Dielektrizitätstester | Prüft den Isolationswiderstand vor dem Schließen | Wird durch die Pack-Spannung bestimmt, nicht nur durch die Zellgröße |
| Pack-Prüfung | Lade-Entlade- / umfassender Tester | Zykliert und validiert das fertige Pack | Spannungs- und Strombereich richten sich nach dem Pack-Design |
| Rückverfolgbarkeit | Barcode-/RFID-Scannen & Datenerfassung | Verknüpft Zellen, Schweißnähte und Tests mit jeder Pack-ID | Formatneutral, muss aber frühzeitig spezifiziert werden |
Nach dem Verschalten werden die BMS-Platine, die Messleitungen und die Temperatursensoren montiert und überprüft. Das BMS ist nicht nur eine Komponente, die einfach eingebaut wird – seine Abtastkanäle, die Balancierfunktion und die Schutzlogik müssen vor dem Schließen des Gehäuses am fertigen Akkupack geprüft werden.
Lade- und Entladetests verifizieren anschließend die Kapazität und das Schutzverhalten unter definierten Bedingungen, während umfassende Prüfgeräte Spannung, Temperatur und BMS-Funktionen abdecken. Bei einem 21700er-Pack mit weniger parallel geschalteten Zellen zeigt sich eine Abweichung auf Zellenebene schneller, weshalb Sortierqualität und Testtiefe eng miteinander verknüpft sind.
Isolationswiderstands- und diektrische Spannungsfestigkeitsprüfungen sollten vor dem Einbau in das Gehäuse eingeplant werden, insbesondere bei Packs mit höherem Spannungspegel. Bestätigen Sie, welche Normen in Ihrem Zielmarkt gelten und welche spezifischen Gerätemodelle über die entsprechende Zertifizierung verfügen – ein Zertifikat auf einer Maschine deckt nicht automatisch eine gesamte Linie ab.
Die Zellgröße beeinflusst die Linienauslastung stärker, als die meisten Käufer erwarten. Ein 18650er-Pack mit mehr Zellen hat mehr Schweißpunkte und mehr Handhabungsschritte pro Pack; ein 21700er-Pack hat weniger Zellen, aber oft einen höheren Strom pro Verbindung und strengere thermische Anforderungen. Keines der beiden Formate ist automatisch schneller.
Für Exportkunden muss die Linie nachweisen können, was sie gebaut hat. Barcode- oder RFID-Scanning verknüpft jede Zellencharge mit einer Pack-ID; Sortierergebnisse, Schweißparameter, Isolationsprüfungen und Zyklustestprotokolle werden unter dieser ID gespeichert. Dies unterstützt Kundenaudits, die Gewährleistungsabwicklung und die Fehleranalyse im Feld.
Spezifizieren Sie die Datenerfassung vom ersten Tag an, anstatt sie später nachzurüsten. Seien Sie bezüglich der Grenze präzise: Die eigene Datenschnittstelle einer Maschine, eine optionale Softwareintegration und ein vollständiges MES sind drei verschiedene Dinge – bestätigen Sie, welche davon im Angebot tatsächlich enthalten ist und in welchem Format die Datensätze exportiert werden können.
Lieferanten können die Linie nur dann exakt auslegen, wenn die Eingaben klar sind. Bereiten Sie vor:
Mit diesen Eingaben kann ein Lieferant einen Prozessablauf, eine Ausrüstungsliste, einen Vorrichtungsumfang und ein Layout zurückliefern, die zwischen den Angeboten wirklich vergleichbar sind.
Oft ja, wenn der Lieferant den Vorrichtungsbereich und den Umrüstungsaufwand im Vorfeld definiert. Die Stationen werden gemeinsam genutzt, aber Zellhalter, Sortierschalen, Schweißvorrichtungen und Prüfkontakte sind geometriespezifisch und erfordern beim Formatwechsel in der Regel einen Werkzeugwechsel sowie eine erneute Validierung. Bestätigen Sie dies vor der Bestellung, anstatt anzunehmen, dass eine Programmänderung ausreicht.
Die formatabhängigsten Komponenten sind Zellhalter und -abstandshalter, Sortierschalen und -führungen, Halterbestückungsvorrichtungen, Schweißvorrichtungen und Schweißabstände sowie Prüfkontakte. Die nachgeschaltete BMS-Montage, Isolationsprüfungen und Pack-Tests hängen stärker von der Pack-Spannung und -Topologie als allein vom Zelltyp ab.
Das Widerstandspunktschweißen ist für zylindrische Ableiter und Nickelbänder weit verbreitet, da es schnell und etabliert ist. Das Laserschweißen wird häufig für Stromschienen und Verbindungen mit höheren Strömen aufgrund des geringen Übergangswiderstands und einer kleinen Wärmeeinflusszone bevorzugt. Die richtige Wahl hängt von den Materialien der Ableiter und Stromschienen, dem Verbindungsdesign, der Wärmetoleranz und der erforderlichen Schweißüberwachung ab.
Stichworte :
Rm703, No.223, Qishan North Road, Huli District, Xiamen, Fujian, China
Email : allen@xmacey.com
Tel : +8618950009155
Whatsapp : +8618950009155